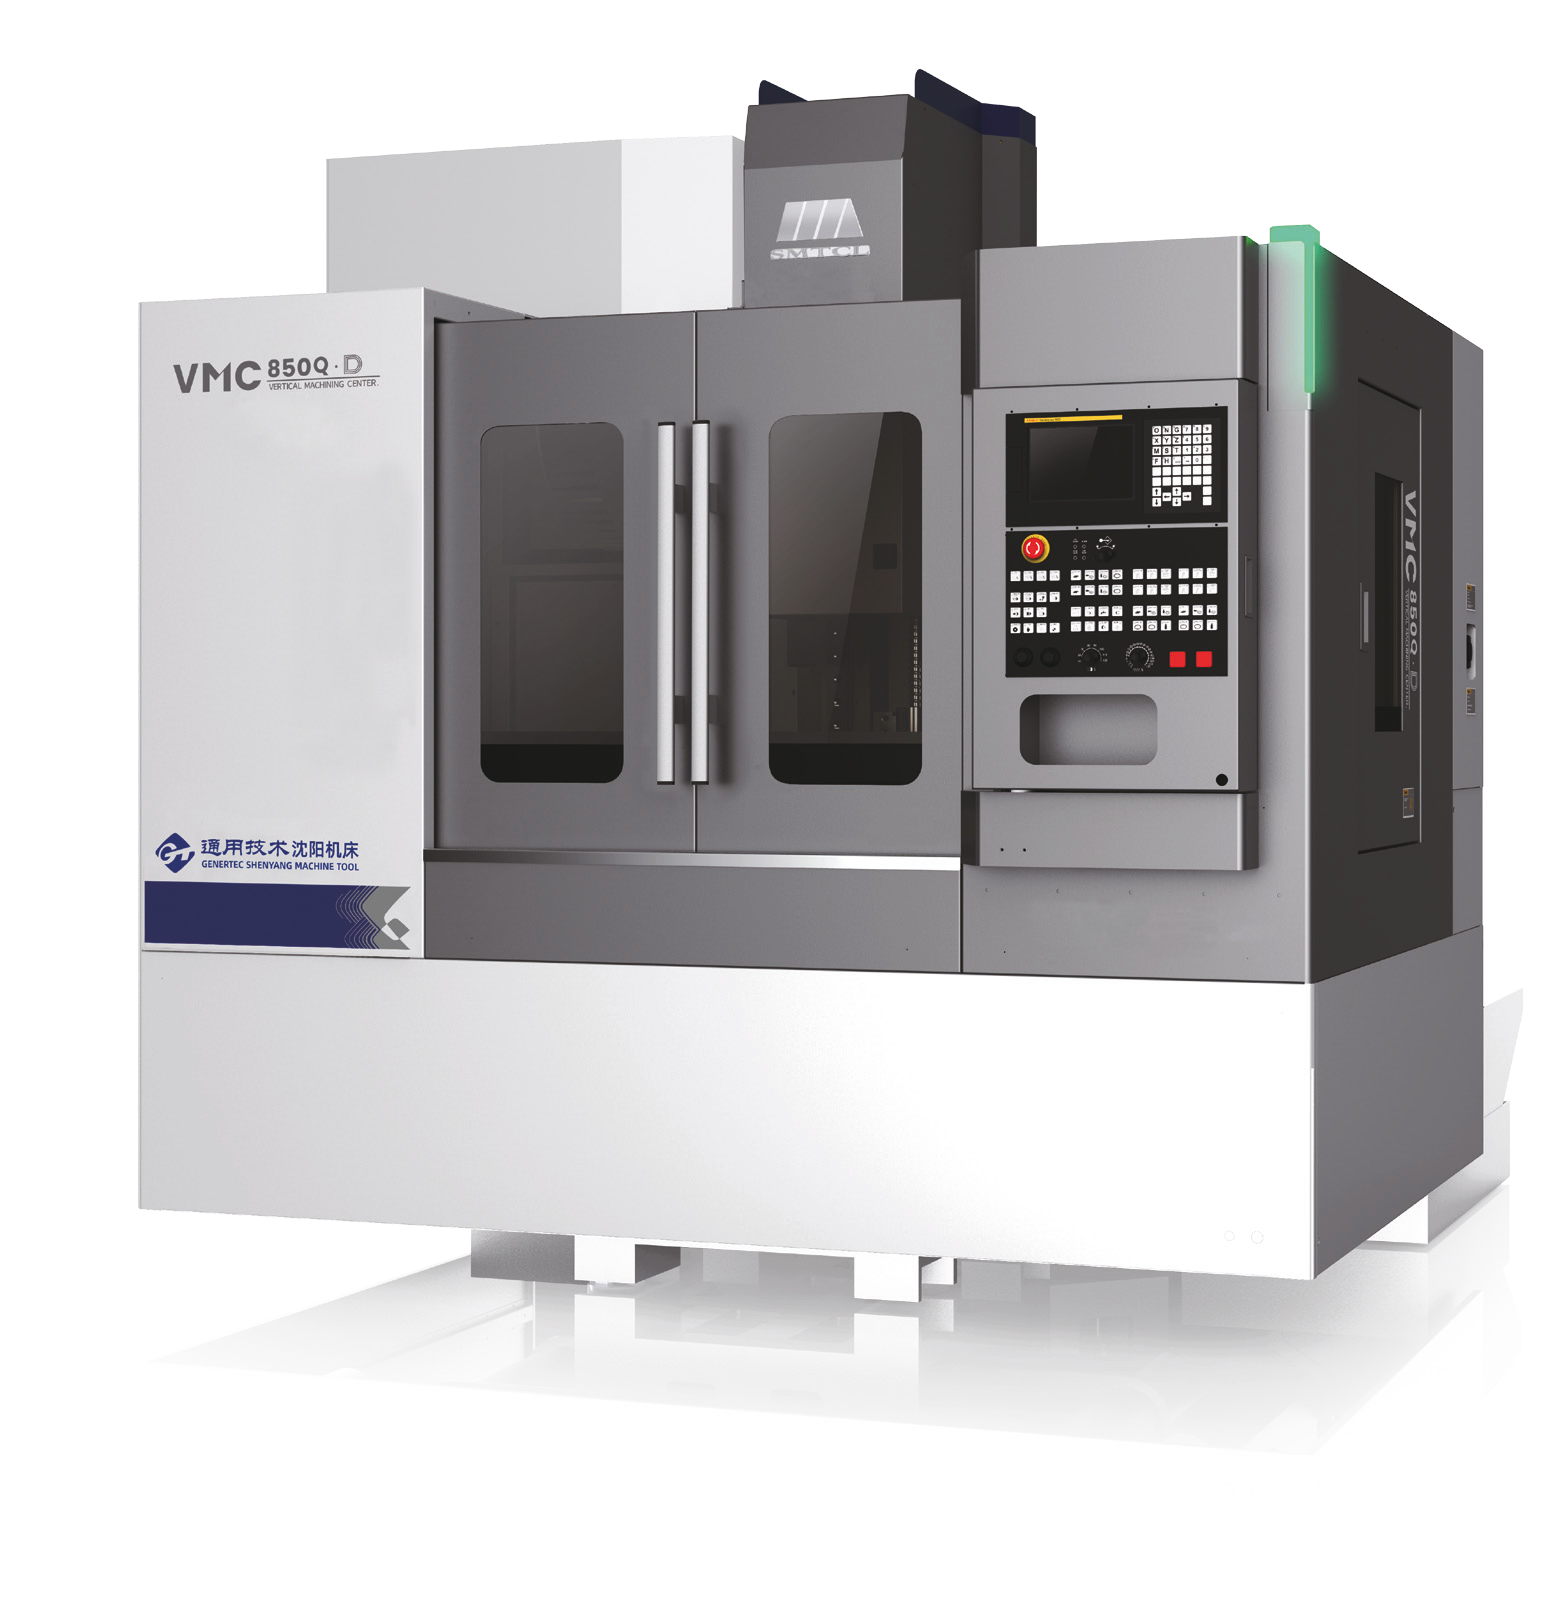
高质量加工
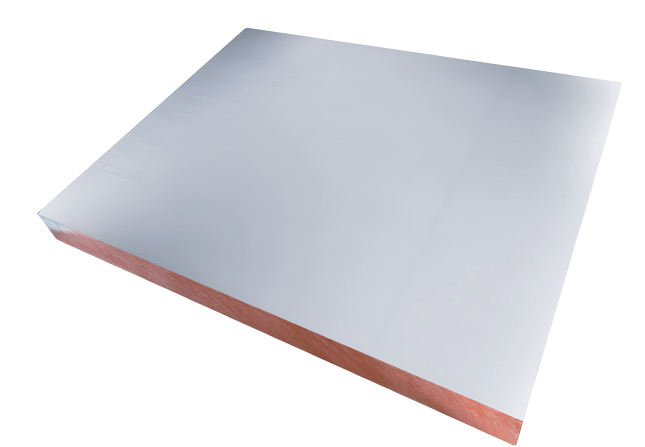
加工表面无接刀痕:严谨的装配工艺,严格的装配过程管控,高质量的零部件加工精度,完善的系统性能调试过程,促成完美加工能力,在多组刀具路径加工过程中,工件表面无接刀痕,且光洁度较高。
加工表面无接刀痕:严谨的装配工艺,严格的装配过程管控,高质量的零部件加工精度,完善的系统性能调试过程,促成完美加工能力,在多组刀具路径加工过程中,工件表面无接刀痕,且光洁度较高。
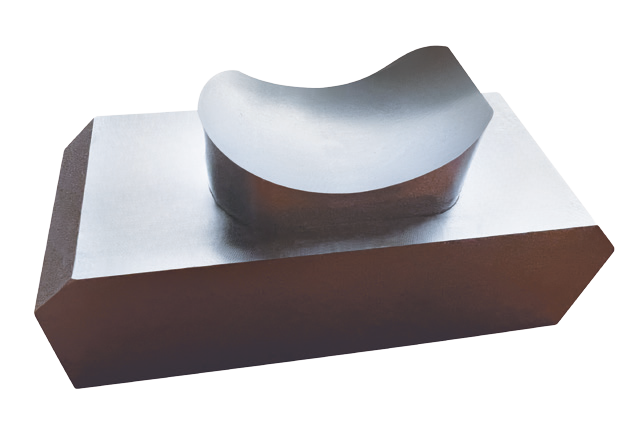
稳定的加工能力:高性能数控系统和高分辨率伺服驱动,配合高刚性、高稳定性的机械结构,达到产品高响应、精细、稳定的进给能力,曲面加工高光呈现,Ra值<0.6μm。
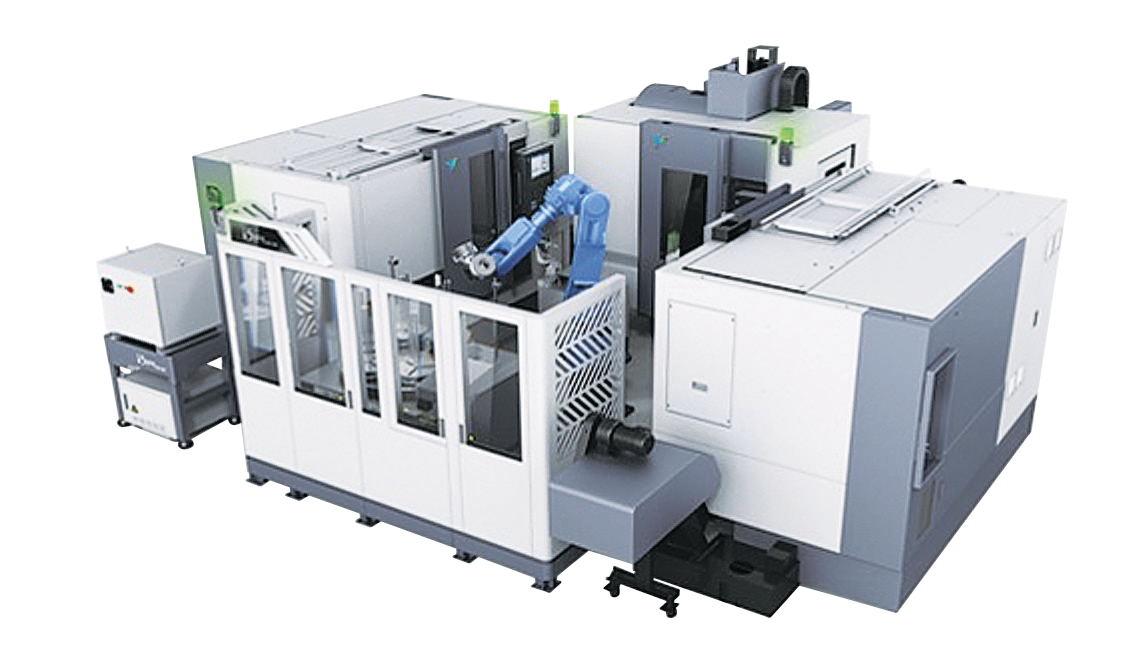
全面的自动化能力:后排屑结构,机内双螺旋,面对集中排屑和集中供液具有较强的优势,产品适用于桁架、关节机器人等多种自动线排布形式。
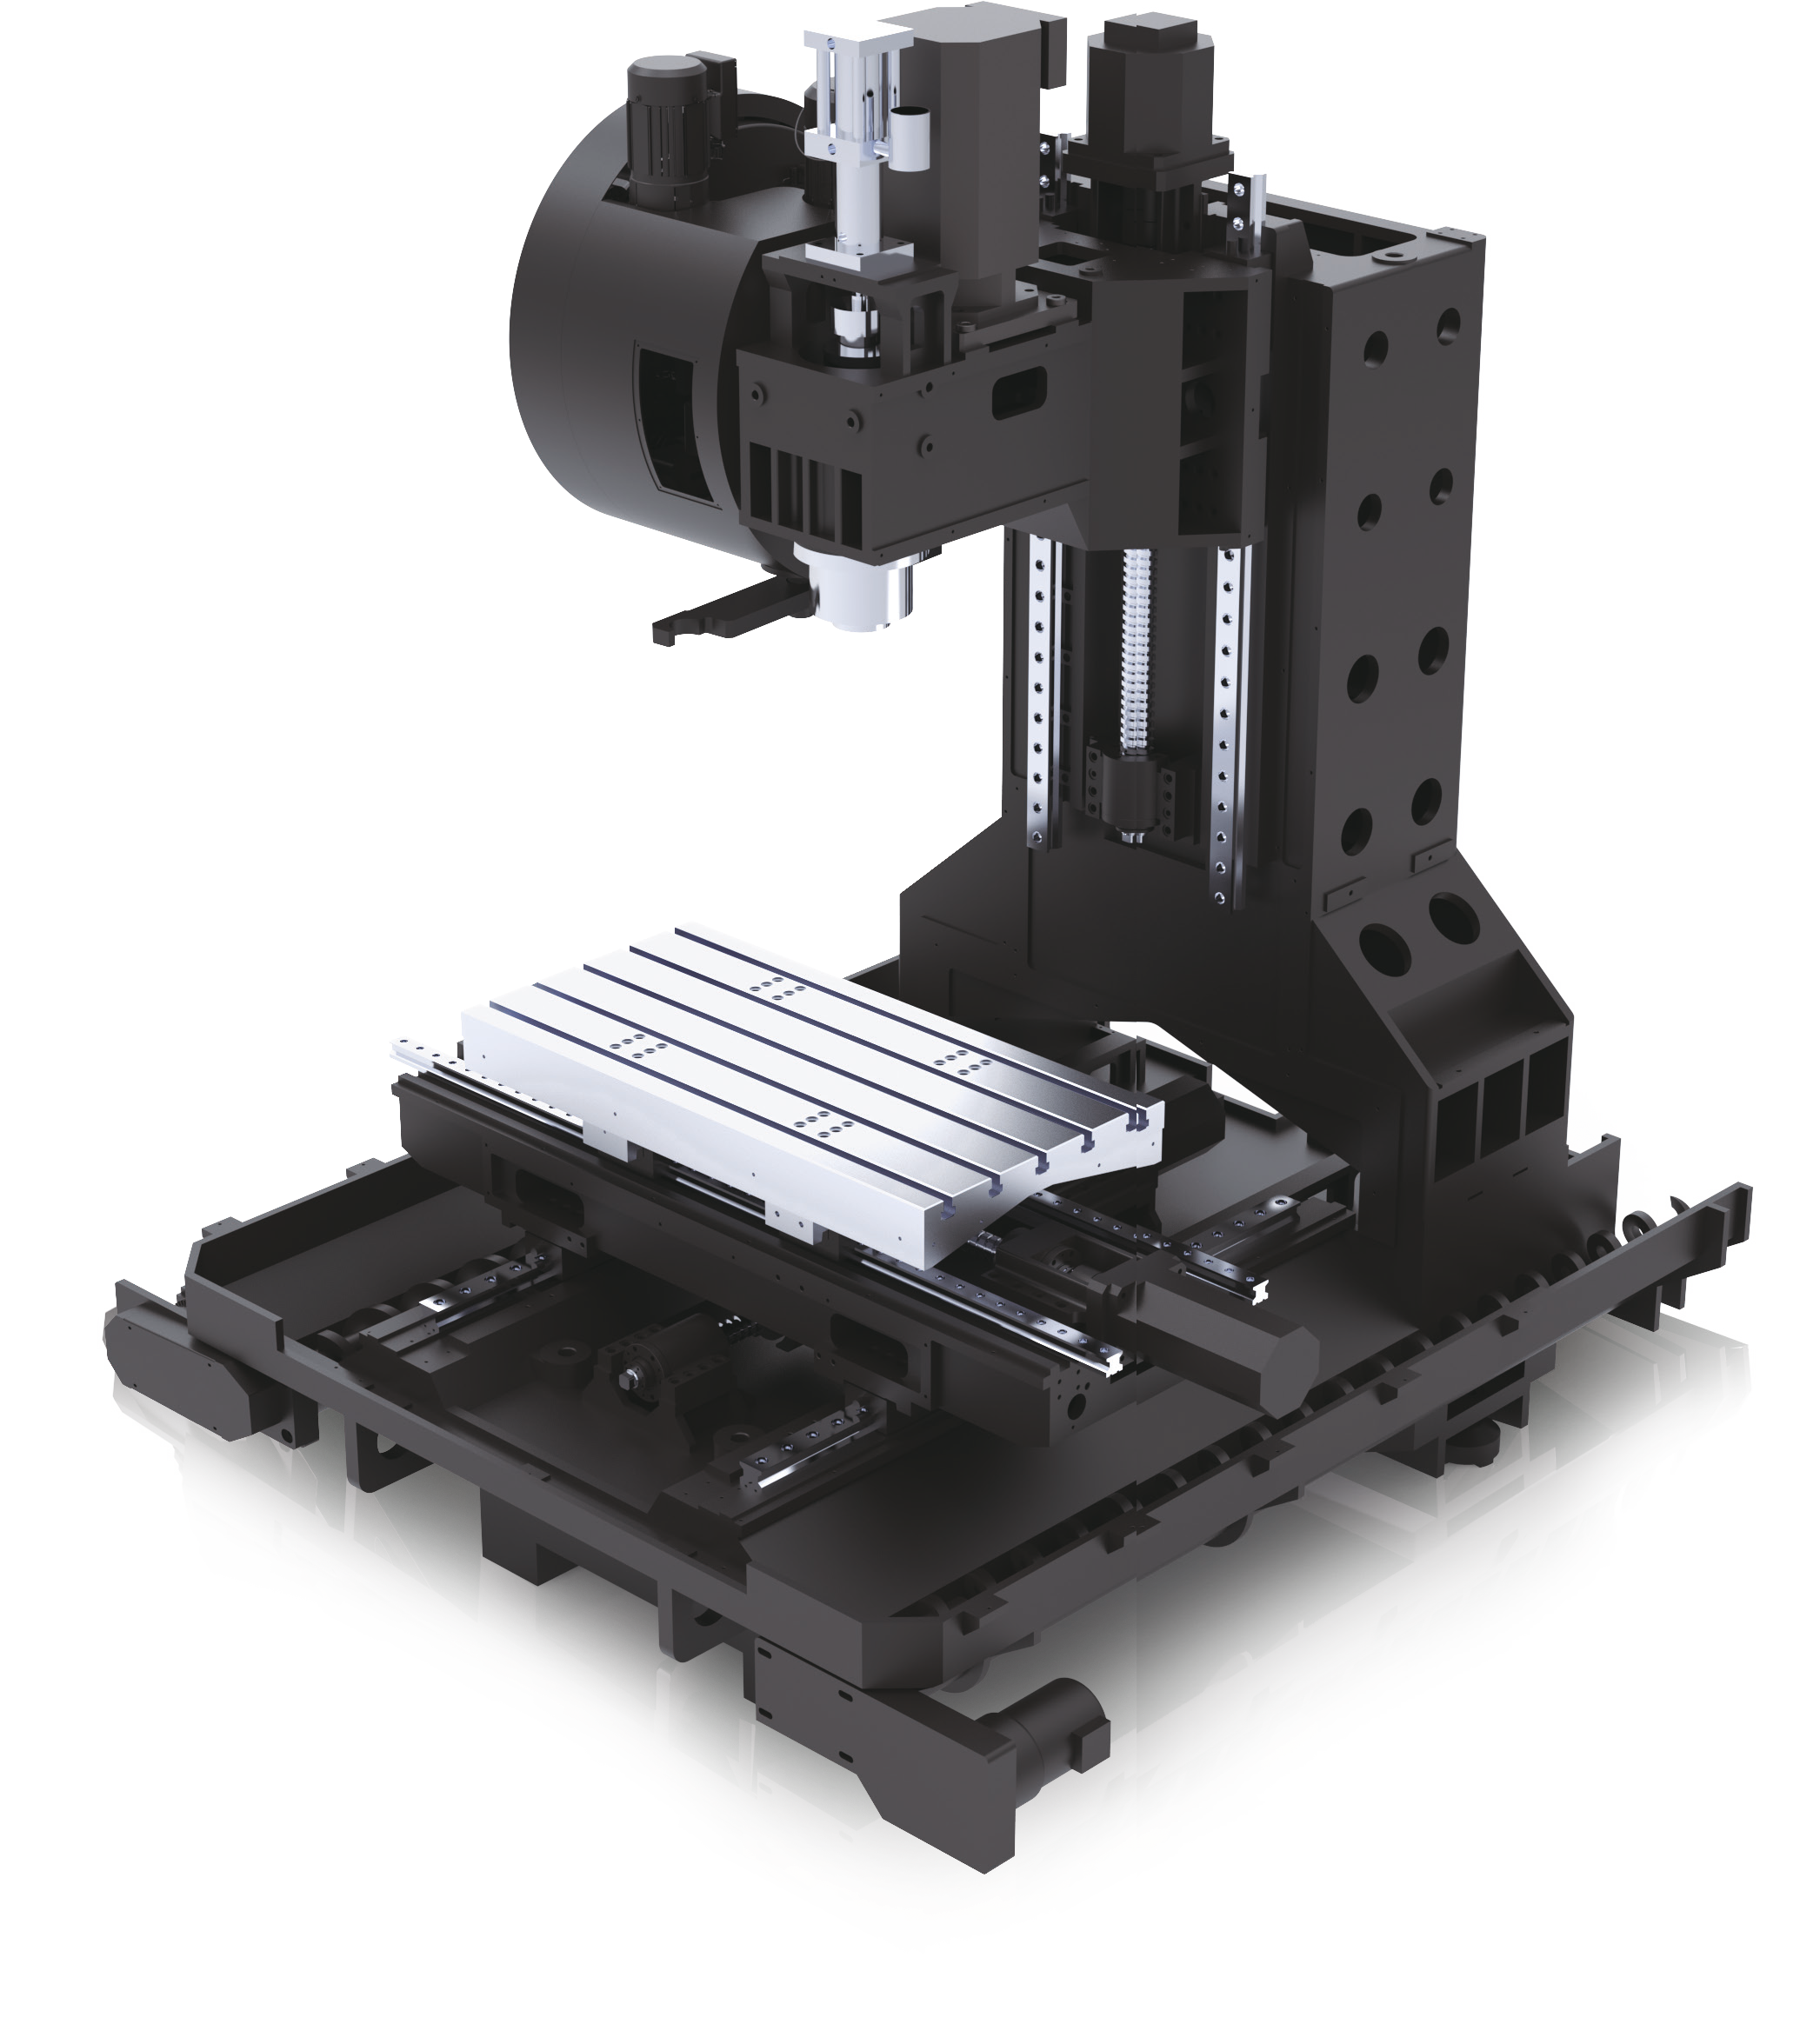
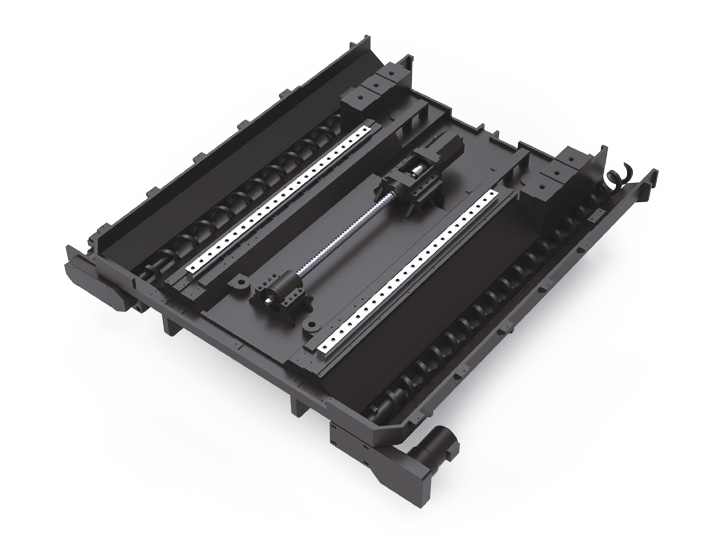
螺旋排屑槽与床身整体铸造,增加床身重量,降低机床整体重心,合理布置筋格,增加抗变形能力,同时增大Y轴导轨跨距,增强床身刚性及整机稳定性。
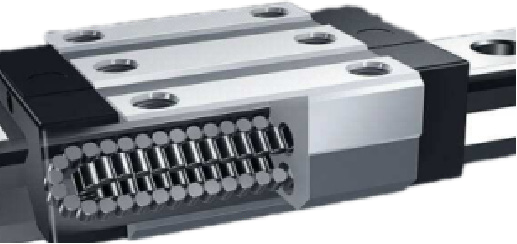
标配高刚性滚柱线性导轨,滑块上的四个作用方向均具有相同的额定载荷,机床承载力大,提升整机刚性。
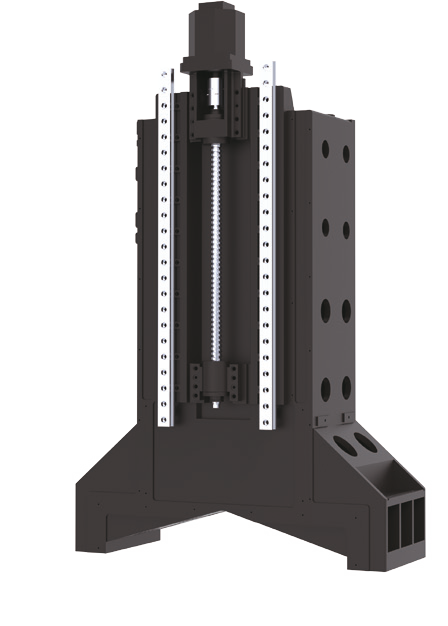
立柱为大跨距人字型立柱,与床身超强连接刚性,满足切削时对立柱的刚性需求,同时增加Z轴导轨跨距,提高机床加工稳定性。
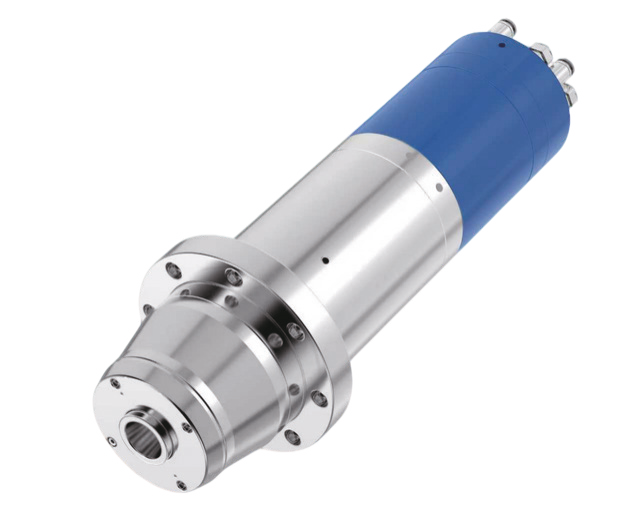
配置15000rpm电主轴,加工范围广泛,智能高低档切换,可实现大扭矩的重切削,又能进行高转速精密加工;同时减少传动结构,将高转速、高精度与高响应融为一体。
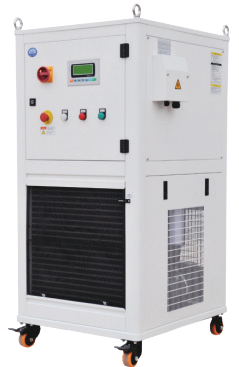
配置主轴水冷系统,有效控制主轴热温升,降低主轴热伸长,保证加工零件精度及一致性。
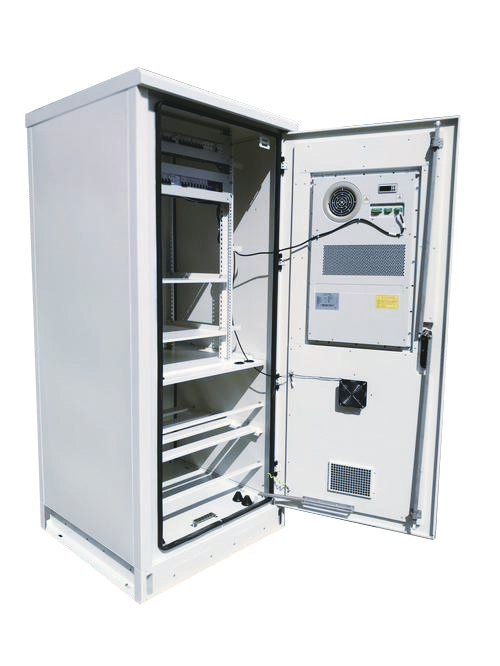
增加电箱空间,预留增加五轴配置驱动空间;增加网线接口及220V电源插座。
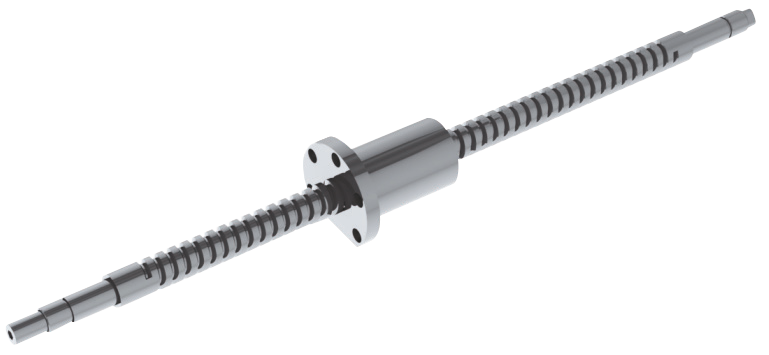
标配C3级精密丝杠,并采用独特的预拉伸工艺,有效减少丝杠发热对传动精度的影响,提高了机床精度,强化抗变形能力和精度保持性。
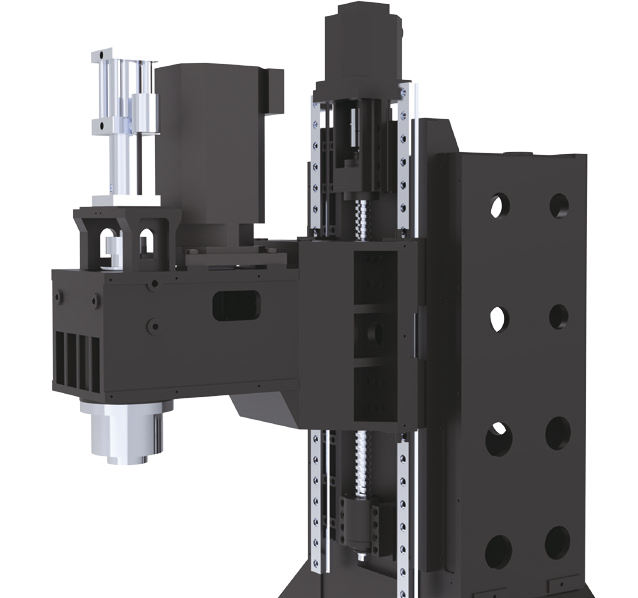
主轴箱采用热对称的结构设计,提高热变形的可控性,同时设计物理控温结构,配合先进的隔热技术,减少主轴箱热变形量,保证主轴箱在加工过程中的精度。
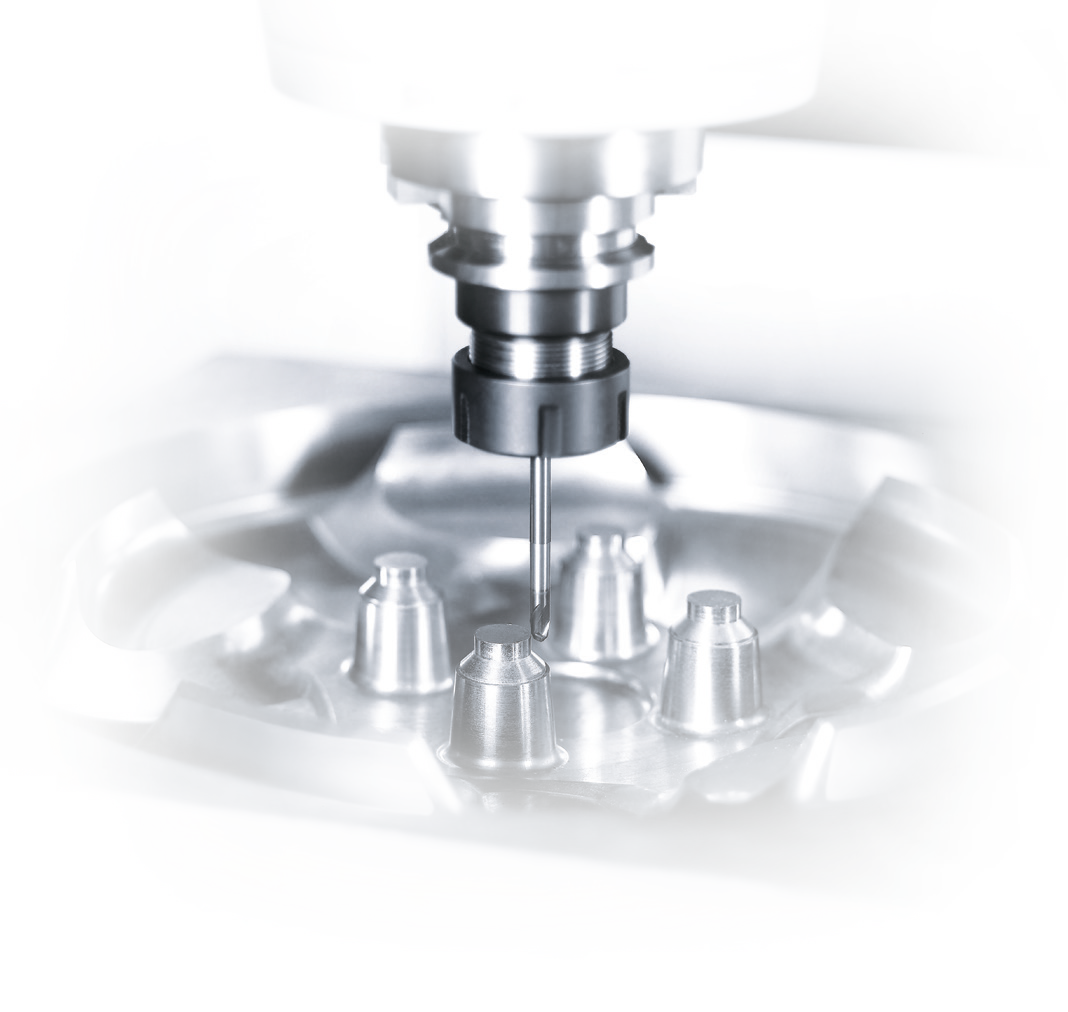
根据不同的负载,可设定最优的加速度,充分发挥机床性能,提高加工效率。
| 负载(kg) | 加速度(g) | ||
|---|---|---|---|
| X | Y | Z | |
| 0-350 | 0.6 | 0.6 | 0.6 |
| 350-490 | 0.5 | 0.5 | 0.6 |
| 490-560 | 0.5 | 0.5 | 0.6 |
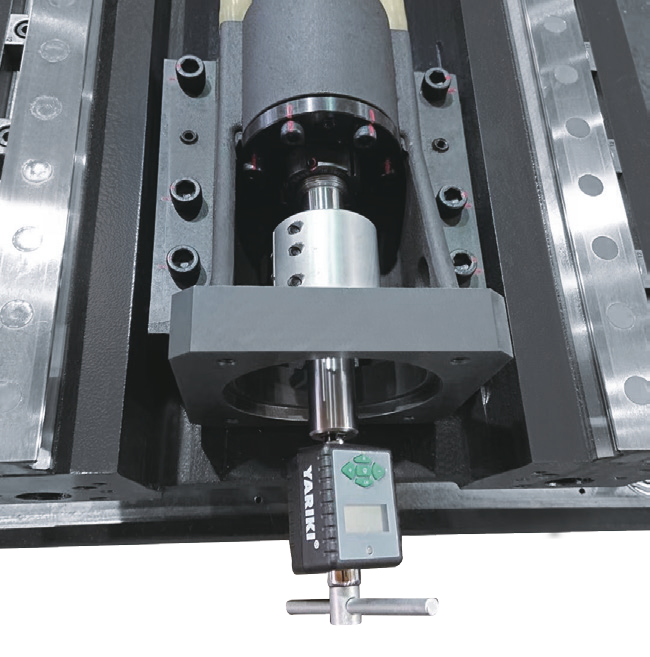
制造过程应量化尽量化,提升产品一致性和精度保持性。包括量化螺钉紧固扭矩,量化丝杠启动扭矩,量化轴承预紧标准,量化刮研标准等等。
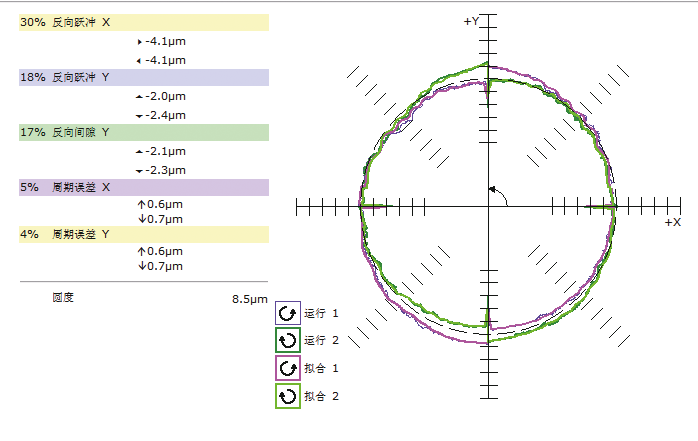
VMC850Q-D产品整个制造过程包含百余项过程检验控制项,两百余项总验收检测、检验项,每一台出厂机床的精度都是经过严格检验。
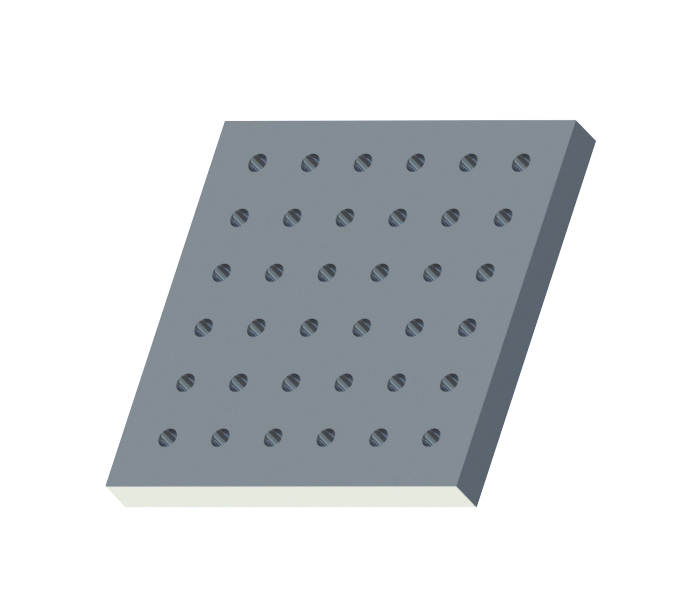
在300X300mm的方形物料上进行U镗孔加工,连续运行4小时,完成行列孔加工,检测孔距离精度。Φ160mm分布圆上的孔,在不同加工工况下持续运行40min,检测中心孔及环形分布孔有基准位置度,对中心孔位置度及零点保持精度。
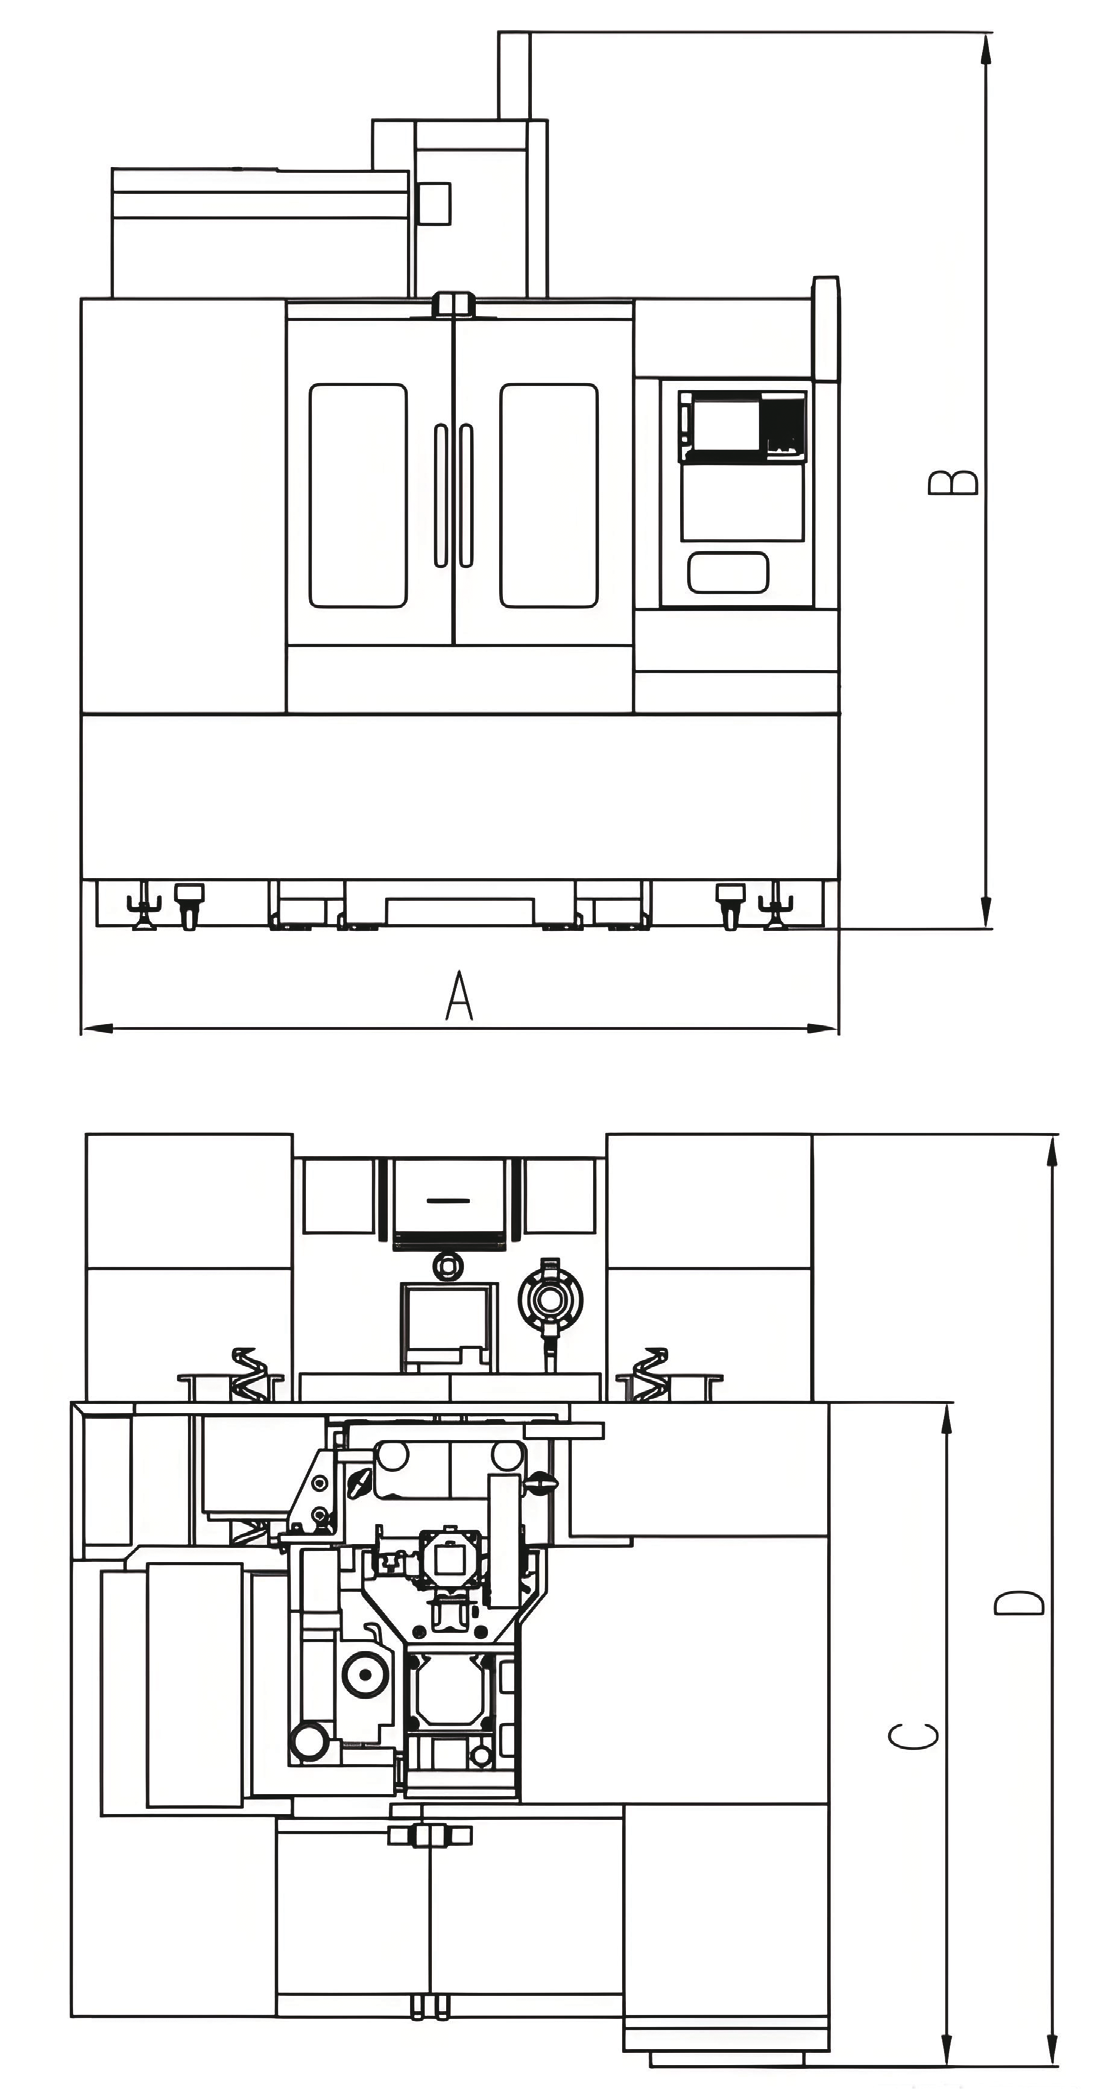
| 产品型号 | 单位 | A | B | C | D |
|---|---|---|---|---|---|
| VMC850Q-D | mm | 2400 | 3050 | 2250 | 2800 |
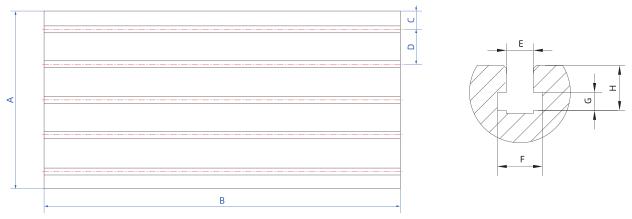
| 产品型号 | 单位 | A | B | C | D | E | F | G | H |
|---|---|---|---|---|---|---|---|---|---|
| VMC850Q-D | mm | 500 | 1000 | 50 | 100 | 18 | 30 | 12 | 30 |
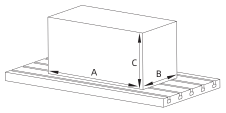
| 产品型号 | 单位 | A | B | C |
|---|---|---|---|---|
| VMC850Q-D | mm | 850 | 550 | 540 |
34 项参数 · 7 个分组
| 项目 | 单位 | VMC 850Q-D | |
|---|---|---|---|
| 工作台 | |||
| 工作台尺寸 | mm | 1000×500 | |
| 允许最大荷重 | kg | 600 | |
| T形槽尺寸 | mm×个 | 18×5 | |
| 加工范围 | |||
| 工作台最大行程- X轴 | mm | 850 | |
| 滑座最大行程- Y轴 | mm | 550 | |
| 主轴最大行程 - Z轴 | mm | 540 | |
| 主轴端面至工作台面距离 | 最大 | mm | 660 |
| 最小 | mm | 120 | |
| 主轴中心到导轨基面距离 | mm | 640 | |
| 主轴 | |||
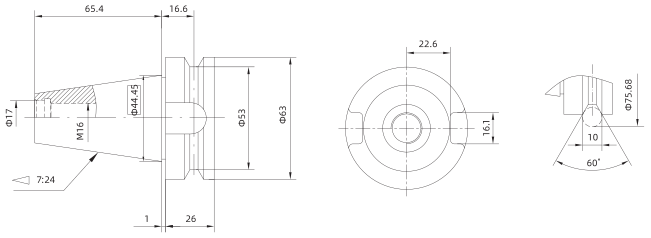
| 锥孔 (7:24) | BBT40 | ||
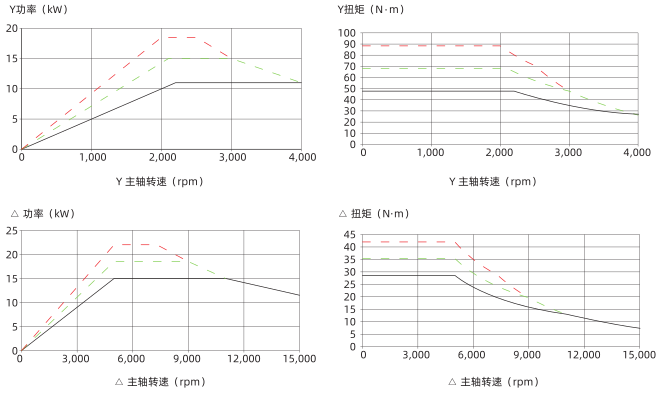
| 最高转数 | r/min | Y 4000 ;△ 15000 | |
| 输出扭矩(S1/S6 25%) | N·m | Y 48/88;△ 29/42 | |
| 主轴电机功率(S1/S6 25%) | kW | Y 11/18.5;△ 15/22 | |
| 主轴传动方式 | 电主轴 | ||
| 刀具 | |||
| 刀柄型号 | BBT40 | ||
| 拉钉型号 | MAS 403 P40T-I | ||
| 进给 | |||
| 快速移动 | X轴 | m/min | 48 |
| Y轴 | m/min | 48 | |
| Z轴 | m/min | 48 | |
| 三轴拖动电机功率(X/Y/Z) | kW | 1.8/1.8/3 | |
| 三轴拖动电机扭矩(X/Y/Z) | N·m | 11/11/20 | |
| 进给速度 | mm/min | 1-20000 | |
| 刀库 | |||
| 刀库形式 | 机械手 | ||
| 选刀方式 | 双向就近选刀 | ||
| 刀库容量 | 把 | 24 | |
| 最大刀具长度 | mm | 300 | |
| 最大刀具重量 | kg | 7 | |
| 最大刀盘直径 | 满刀 | mm | Φ80 |
| 相邻空刀 | mm | Φ150 | |
| 换刀时间(刀-刀) | s | 2.5 | |
| 工作台台面距地面高度 | mm | 1000 | |
| 机床重量 | kg | 5500 | |
| 电气总容量 | KVA | 38 | |
| 机床轮廓尺寸(长×宽×高) | mm | 2400×2800×3050(不含排屑器) | |
注:表中所提供参数仅为参考,如有变,请以实物为主。
 扫描二维码关注官方微信
产品样本内,说明文字、图样及技术参数随技术发展而更改,不另行通知。 (20260309-FT26-0043)
The explanation, diagram and technical parameter are varying with continuous technology development without further notice.
这份样本页上的参数已由 MEP 助手对照企业提供的原始资料逐项核对,核验日期 2026-11-22。核验只说明页面数据和企业资料一致,不代表 MEP 对产品质量作担保。参数有改动时标记自动取消,重新核验后再显示。
为改进样本内容,本页面会记录:匿名访客编号(存在你的浏览器里)、浏览、停留时长、滚动和点击,以及城市和设备类型。IP 只用来换算城市,不保存。除你在表单里主动填写的内容外,不收集其他个人信息。 MEP 样本库
 EN